


Оглавление: Проверка ⇣ Ремонт ⇣
Проверка
1. Подготовка к проверке после снятия всех деталей.
а) Перед очисткой блока цилиндров проверьте отсутствие следов течей охлаждающей жидкости или каких-либо очевидных повреждений.
б) Очистите детали от грязи, масла, углеродных остатков, накипи и других видов отложений, после чего можно приступить к проверке и ремонтным операциям.
в) Удалите осадки с масляных отверстий и убедитесь, что эти отверстия не забиты грязью. При необходимости продуйте сжатым воздухом отверстия каналов системы смазки и системы охлаждения.
г) Все детали должны быть аккуратно разложены в соответствии с порядком сборки.
2. Оценка состояния блока цилиндров.
а) Визуально проверьте блок цилиндров на отсутствие остатков прокладки или других посторонних частиц, повреждений, ржавчины и коррозии. При обнаружении дефектов устраните их или замените блок цилиндров.
б) Проверьте блок цилиндров с помощью жидкого раствора для определения наличия трещин. Если дефекты очевидны, то замените или отремонтируйте блок цилиндров.
3. Проверка коробления привалочной плоскости блока цилиндров.
а) С помощью поверочной линейки и плоского щупа проверьте степень коробления рабочих поверхностей блока цилиндров в направлениях, показанных на рисунке. Поверхность блока цилиндров должна быть очищена от посторонних частиц.
- Номинальное значение — 0,05 мм
- Предельно допустимое значение — 0,1 мм
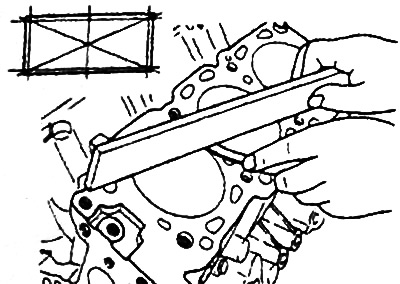
б) Если коробление значительно, то исправьте дефект до допустимой величины или замените блок цилиндров.
- Предельная глубина шлифования — 0,20 мм
Внимание: общая толщина снятого металла с головки цилиндров и блока цилиндров не должна превышать в сумме 0,2 мм.
- Высота блока цилиндров (нового ±0,1) — 228 мм
4. Проверка зеркала цилиндра.
Проверьте зеркало цилиндра на отсутствие царапин и следов заедания (задиров). Если дефекты очевидны, отремонтируйте (расточите) до ремонтного размера или замените блок цилиндров.
5. Проверка зазора между поршнем (с шатуном в сборе) и цилиндром.
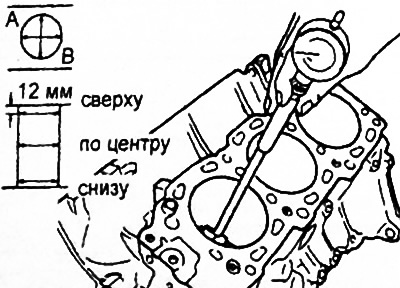
а) С помощью индикатора-нутромера измерьте диаметр цилиндра и конусность (отклонение от цилиндричности) цилиндра. При наличии сильного износа расточите цилиндр до ремонтного размера, замените поршень и поршневые кольца 8 комплекте. Измерения проводите в местах, показанных на рисунке.
- Внутренний диаметр цилиндра двигателя — 93,00-93,03 мм
- Предельно допустимая некруглость — 0,02 мм
- Предельно допустимая конусность (отклонение от цилиндричности) — 0,01 мм
Ремонт
Растачивание цилиндра
Внимание: растачивайте все шесть цилиндров до одного ремонтного размера. Не растачивайте только один цилиндр до ремонтного размера.
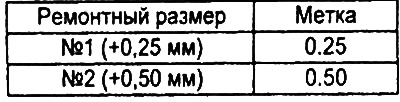
1. По наибольшему диаметру цилиндра ремонтируемого двигателя, полученному в результате измерений, определите номер ремонтного размера поршней.
Внимание: номер ремонтного размера поршня выштампован на днище поршня.
Ремонтные размеры поршня и соответствующих поршневых колец:
2. Измерьте наружный диаметр поршня, предназначенного для использования, в месте, показанном на рисунке.
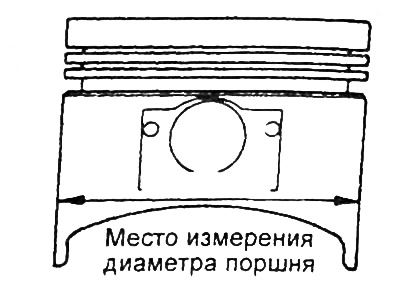
3. Основываясь на измеренной величине наружного диаметра поршня, рассчитайте диаметр расточки цилиндра.
Диаметр расточки цилиндра = Наружный диаметр поршня + (зазор между поршнем и цилиндром) - 0,02 мм (припуск на хонингование).
4. Расточите все цилиндры до расчетного диаметра.
Внимание: для предотвращения температурных деформаций при растачивании проводите растачивание цилиндров в следующей последовательности: №1, №2, №3, №4, №5, №6. Цилиндры № 1, 3, 5 относятся к правой головке цилиндров.
5. Отхонингуйте цилиндры до окончательного чистового размера (наружный диаметр поршня + зазор между поршнем и цилиндром).
Внимание: для предотвращения температурных деформаций при хонинговании проводите обработку цилиндров в последовательности: №1, №2, №3, №4, №5, №6.
6. Проверьте зазор между поршнем и цилиндром.
- Номинальное значение — 0,03 - 0,05 мм